Да, некоторые металлы можно получать в виде порошка путем механического измельчения, но один и тот же способ не подходит одинаково хорошо для всех металлов. Результат зависит от хрупкости и пластичности материала, его твердости, способности к наклепу, формы исходного сырья, требуемой крупности, необходимой формы частиц, тепловыделения, склонности к окислению и требований безопасности. Поэтому механическое измельчение следует рассматривать как технологию для подходящих материалов, а не как универсальный способ получения порошка из любого металла.
Ключевой вывод
Металл можно механически измельчать в порошок, если свойства материала и условия процесса позволяют многократно разрушать частицы или контролируемо уменьшать их размер. Хрупкие металлы, сплавы, интерметаллиды и предварительно подготовленные материалы обычно разрушаются легче. Высокопластичные металлы могут сначала сплющиваться, размазываться, наклепываться, агломерироваться или подвергаться холодной сварке. Поэтому реальную пригодность процесса лучше определять по конкретному сырью и требованиям к готовому порошку. Для сложных материалов испытание образца часто является наиболее надежным способом оценки.
Содержание
Можно ли действительно измельчить металл в порошок?
Механическое измельчение является одним из известных способов получения или дополнительной обработки металлических порошков. В основе процесса лежит многократное воздействие удара, сжатия, истирания, сдвига или столкновения частиц друг с другом.
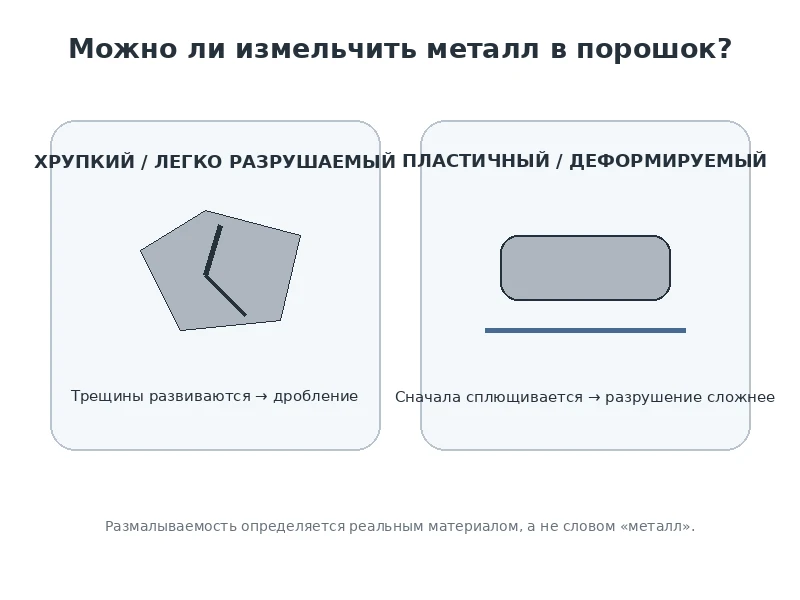
Однако металл не является одной группой материалов с одинаковым поведением. Хрупкий материал при превышении определенного напряжения образует трещины и разрушается. Мягкий пластичный металл может поглощать механическую энергию за счет деформации, практически не уменьшая размер частицы на начальной стадии.
Поэтому правильный ответ выглядит так: механический размол металла в порошок возможен для подходящих материалов и подходящих требований к порошку, но технология должна подбираться индивидуально.
Механический способ особенно интересен, когда исходный материал уже находится в твердом состоянии: стружка, гранулы, чешуйки, тонкие пластины, дробленые фрагменты, пористые заготовки или пригодные вторичные металлические материалы.
Почему хрупкость и пластичность определяют размалываемость
Хрупкие материалы легче преобразуют механическую энергию в образование и развитие трещин. При ударе или сжатии трещина распространяется через частицу, после чего она разделяется на несколько более мелких фрагментов.
Пластичные металлы сначала деформируются. Частица может стать плоской, вытянутой или пластинчатой. Часть материала может размазываться по рабочей поверхности или соединяться с другими частицами путем холодной сварки.
При продолжительной деформации возможен наклеп. Пластичность уменьшается, твердость возрастает, и дальнейший удар может легче вызывать разрушение. Поэтому характер процесса способен меняться по мере размола.
На результат влияют и конструкция мельницы, скорость воздействия, предварительная подготовка, температура и форма сырья. Поэтому пластичный металл нельзя автоматически считать «неразмалываемым», но он обычно требует более внимательной технологической оценки.
Что происходит с частицами при механическом размоле
Разрушение
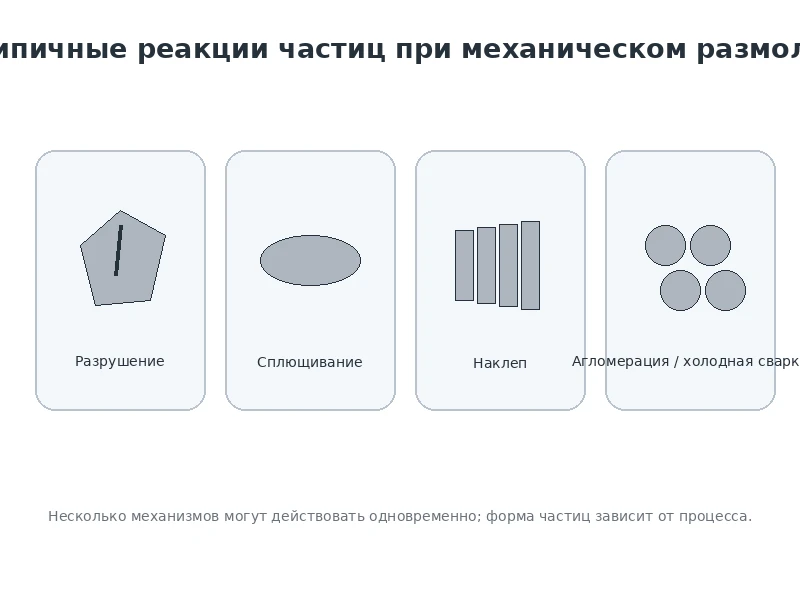
Разрушение непосредственно уменьшает размер частицы. Этот механизм наиболее характерен для хрупких материалов или материалов, в которых уже присутствуют дефекты и зоны ослабления.
Сплющивание
Пластичная частица при сильном ударе может превратиться из относительно компактной формы в пластинку. Толщина уменьшается, но длина или ширина иногда даже увеличиваются. Поэтому понятие «размер частицы» для таких порошков следует трактовать осторожно.
Наклеп
Повторная пластическая деформация способна увеличивать твердость материала. После достаточного наклепа некоторые частицы легче разрушаются при последующем воздействии.
Холодная сварка и агломерация
Свежие металлические поверхности при высоком контактном давлении могут соединяться. В результате вместо уменьшения размера временно образуются более крупные агломераты. Это особенно важно учитывать при обработке пластичных порошков.
Фактический результат определяется балансом этих механизмов: разрушения, деформации, наклепа, холодной сварки и последующего разделения частиц.
Почему форма исходного сырья так же важна, как марка металла
Название сплава само по себе недостаточно для выбора технологии. Длинная витая стружка и короткие фрагменты одного и того же металла могут совершенно по-разному подаваться в мельницу.
Длинная стружка способна зависать в бункере или переплетаться. Гранулы подаются значительно стабильнее. Тонкая фольга может сгибаться и комковаться. Крупные куски могут потребовать предварительной резки или дробления.
Необходимо учитывать масло, охлаждающую жидкость, воду, грязь, покрытия и смешивание разных марок металла. При сухом тонком размоле такие факторы могут влиять на подачу, качество порошка, безопасность и загрязнение системы.
Типичная схема механического получения металлического порошка
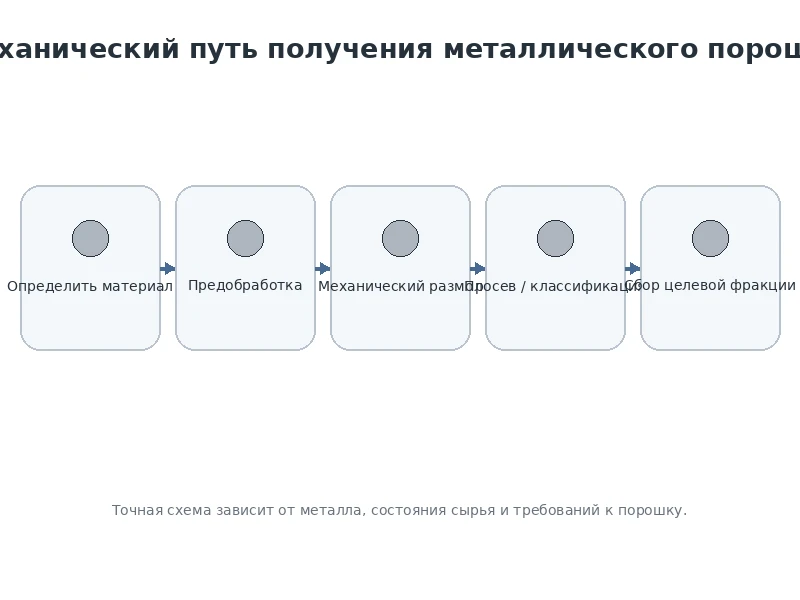
Для предварительной оценки можно использовать следующую последовательность:
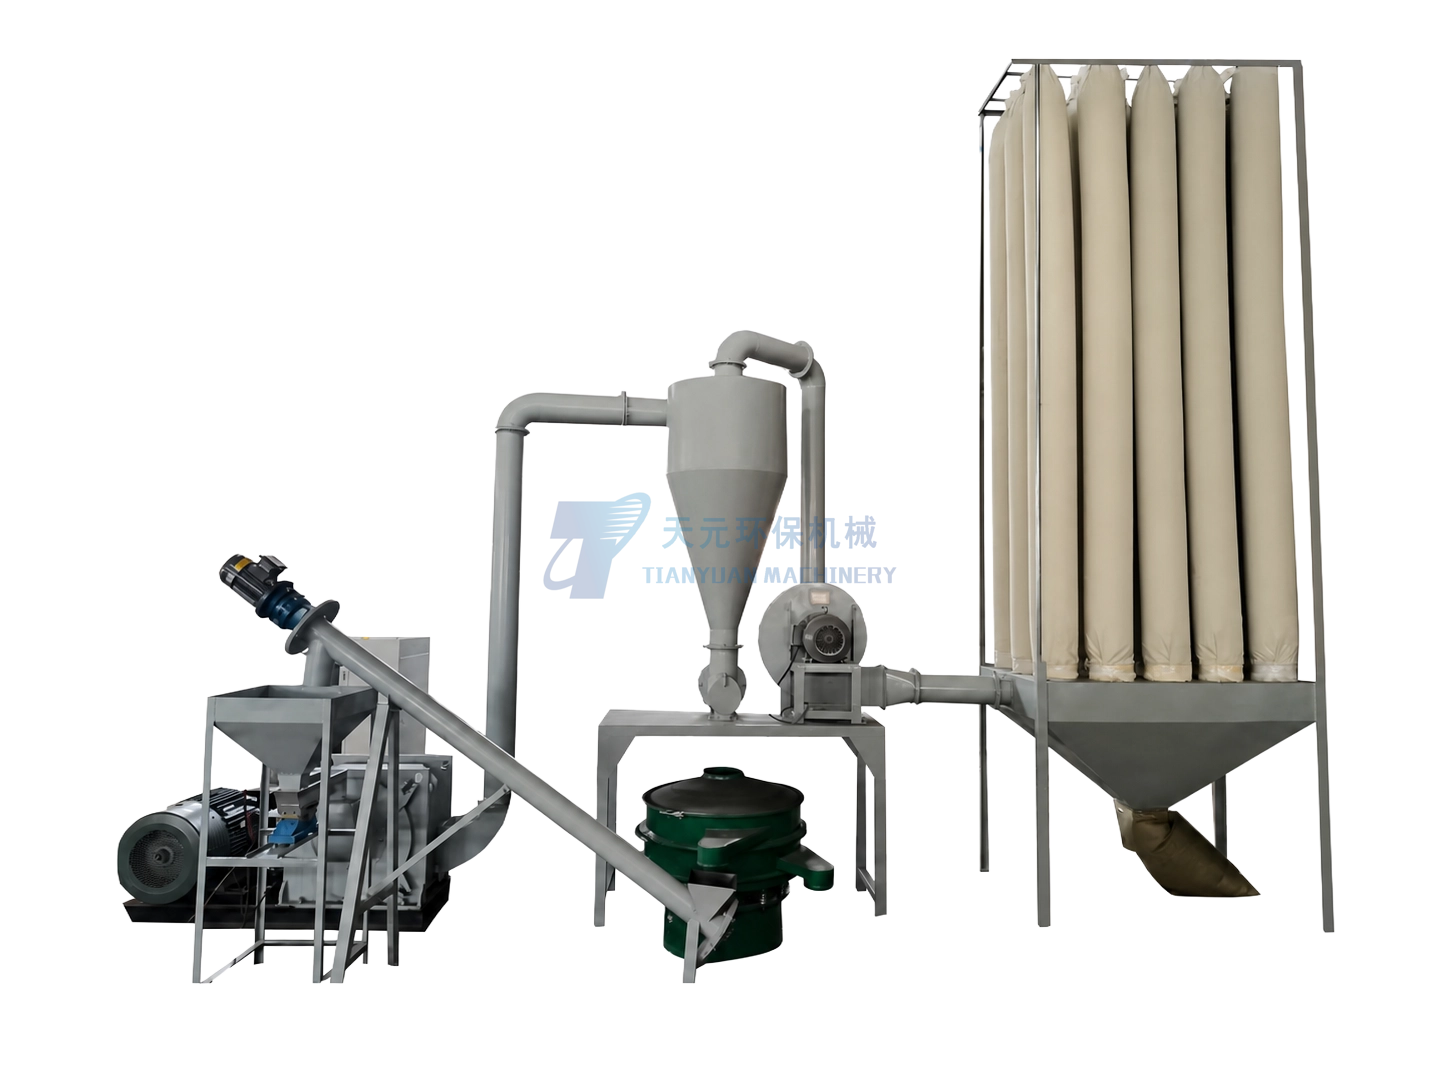
Идентификация материала → проверка формы и состояния сырья → необходимая предобработка → стабильная подача → механический размол → просев или классификация → возврат крупной фракции при необходимости → сбор готового порошка → контроль качества → упаковка.
Не каждая линия обязана содержать все перечисленные стадии. Чистые однородные гранулы могут поступать на размол практически напрямую. Длинная стружка может потребовать резки. Загрязненные отходы — очистки. Влажный или содержащий технологические жидкости материал необходимо отдельно оценивать перед сухой переработкой. Точный состав линии зависит от сырья и требований к готовому порошку; типовые варианты рассмотрены в решении по обработке сплавов и металлического порошка.
После размола особенно важна классификация, поскольку в потоке одновременно находятся частицы различной крупности. Целевую фракцию следует своевременно отделять, а слишком крупный материал можно возвращать на дальнейшую переработку, если это предусмотрено технологией.
Какой тонкости можно достичь механическим способом
Универсального значения тонкости не существует. Достижимый размер зависит от материала, оборудования, энергии воздействия, системы классификации, формы частиц, нагрева, износа и требуемой производительности.
По мере уменьшения частиц растет их суммарная поверхность. Увеличивается количество мелкой пыли, меняется способность порошка к агломерации, возрастает роль аспирации и классификации. Дополнительная энергия может все в большей степени переходить в тепло вместо полезного разрушения.
Поэтому технически более правильный вопрос звучит не «какой самый мелкий порошок теоретически можно получить», а «какой процент продукта можно стабильно производить в заданном диапазоне крупности».
Также следует разделять производительность по исходному сырью и производительность по годной фракции. Если только часть порошка после одного прохода соответствует спецификации, остальной материал требует возврата или дальнейшего разделения.
Форма частиц и качество механически полученного порошка
Механический размол обычно формирует неправильные, угловатые, разрушенные или пластинчатые частицы. Это отличается от газовой атомизации, при которой свободные капли расплава могут затвердевать в относительно сферической форме.
Неправильная форма не означает низкое качество. Требования определяются конечным применением. Для одной задачи важнее высокая сферичность и текучесть, а для другой допустим неправильный порошок и более важно прямое использование твердого вторичного сырья.
Поэтому качество необходимо оценивать не только по размеру. В спецификацию могут входить распределение частиц, морфология, насыпная плотность, текучесть, чистота, содержание оксидов и допустимое загрязнение продуктами износа.
Нагрев, окисление и безопасность металлической пыли
Переход от массивного металла к мелкому порошку значительно увеличивает площадь поверхности материала. Это может изменить скорость окисления, реакционную способность и пожарные характеристики.
Сам процесс механического размола также создает тепло из-за ударов, трения, деформации, циркуляции материала и работы механических узлов. Поэтому контроль температуры является частью технологической оценки.
Некоторые мелкодисперсные металлические порошки способны образовывать горючие или взрывоопасные пылевоздушные смеси. Особого внимания требуют алюминий и магний; в определенных условиях опасность может существовать также для железа, цинка и других металлов.
Безопасность нельзя обеспечивать только установкой обычного пылеуловителя. Необходимо учитывать свойства реального порошка, температуру, концентрацию пыли, кислород, источники воспламенения, электростатику, заземление, вентиляцию, накопление пыли, систему улавливания, противопожарные и взрывозащитные решения и местные нормативы.
Для проектов с потенциально горючими металлическими порошками необходима профессиональная оценка пылевой и взрывной опасности.
Как оценить реальный проект механического измельчения
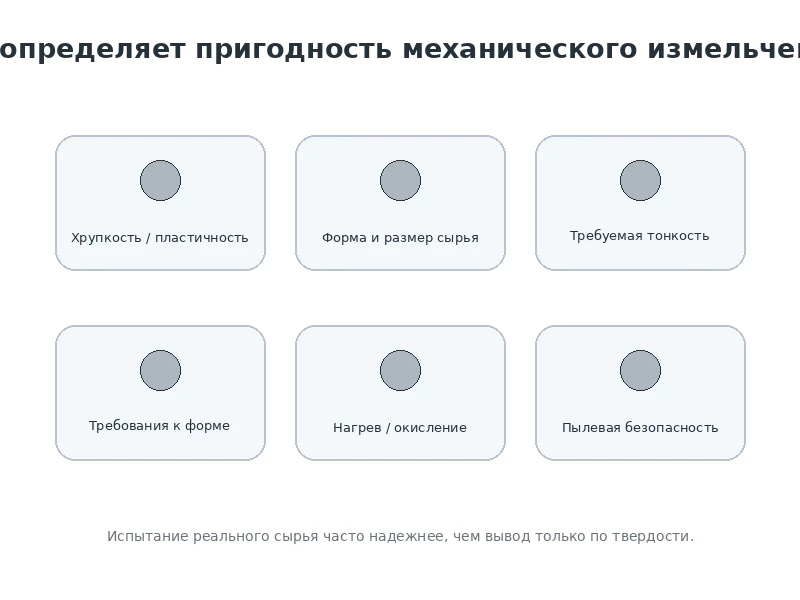
Оценку следует начинать с материала, а не с модели оборудования. Необходимо сообщить наименование металла, марку сплава, стабильность химического состава и наличие смешанных материалов.
Следующий блок данных — форма сырья: стружка, гранулы, пластинки, фольга, порошок, губчатый материал или другие фрагменты. Полезно знать размеры, влажность, содержание масла, покрытий, ржавчины, песка и постороннего металла.
Для готового порошка следует определить целевую крупность, ситовой диапазон или размер в микронах, требования к распределению, морфологии, чистоте и производительности по годной продукции.
Также необходимо определить допустимый нагрев, требования к охлаждению, пылеулавливанию, классификации, износу, безопасности и дальнейшему применению порошка.
Если поведение материала заранее неочевидно, испытание реального образца позволяет оценить подачу, деформацию, разрушение, нагрев, форму готовых частиц и эффективность отделения целевой фракции.
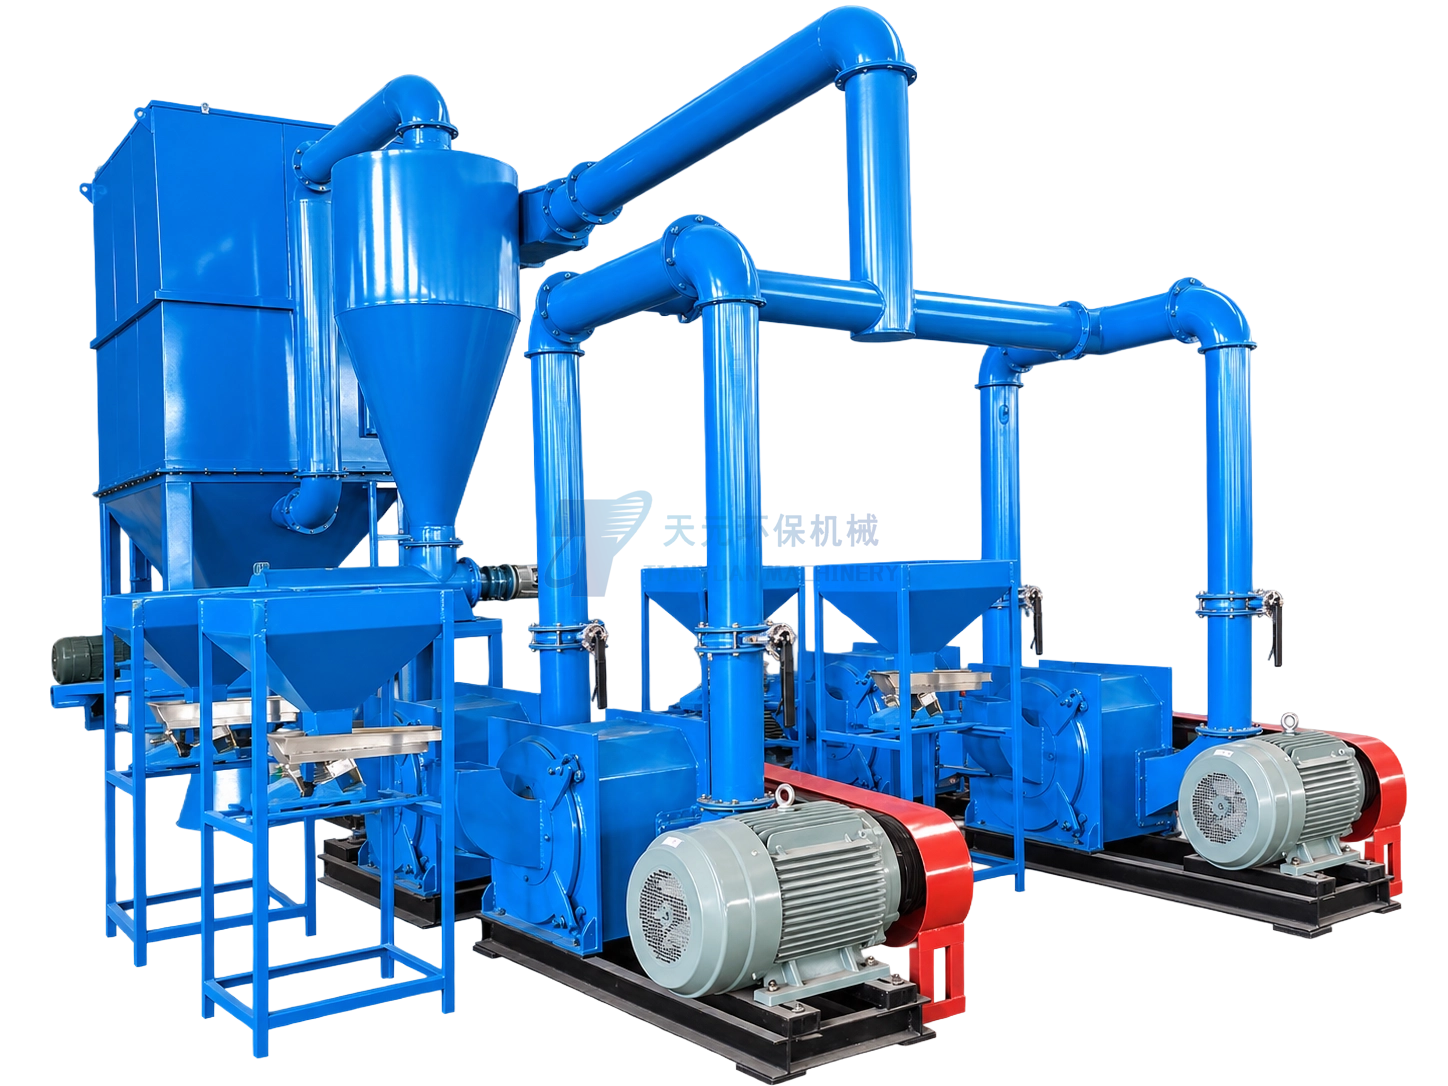
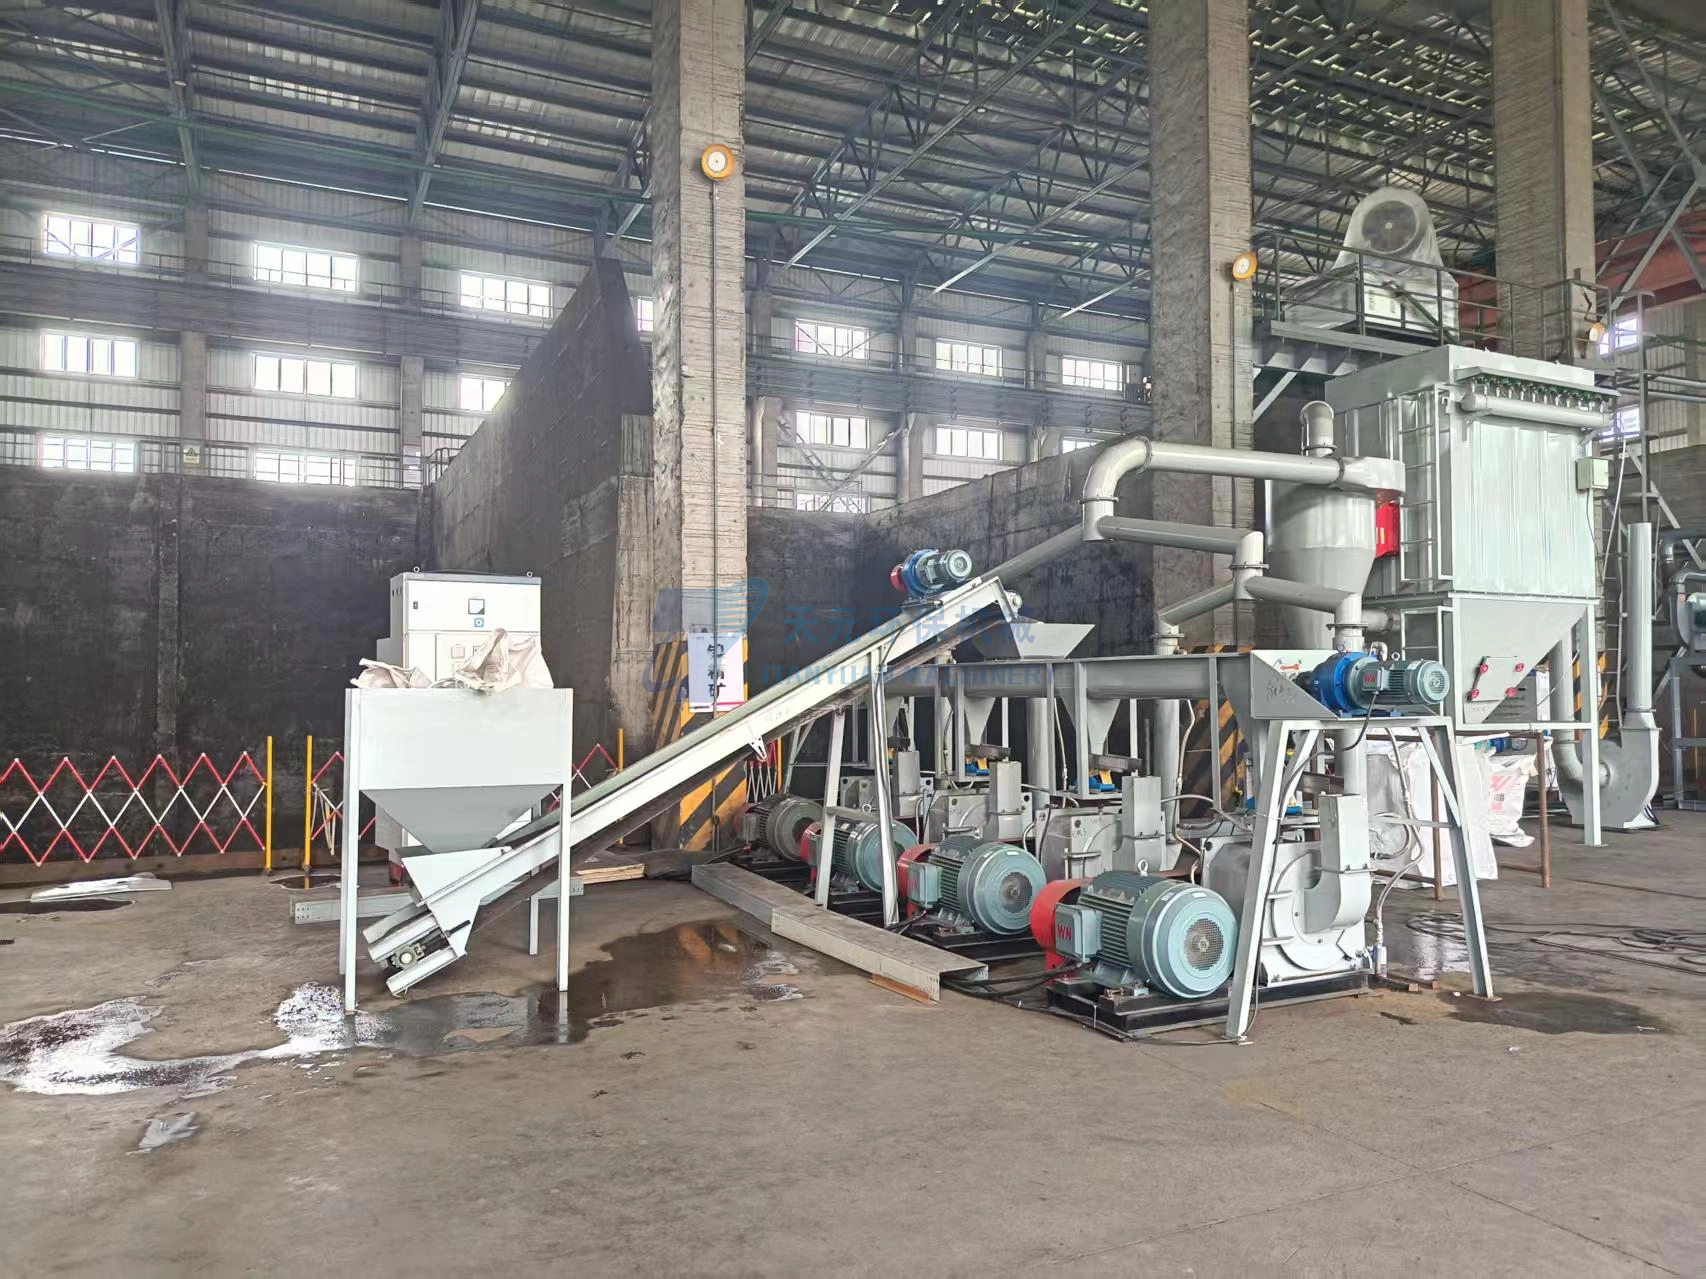
Металлические мельницы Тяньюань относятся к оборудованию механической переработки подходящих металлических материалов. Они не предназначены для камня, металлических руд или неметаллических минеральных порошков. Пригодность оборудования должна определяться по реальному металлу и целевому порошку.
Частые вопросы
Можно ли размолоть любой металл в порошок?
Нет универсального механического режима для всех металлов. Пригодность зависит от хрупкости, пластичности, наклепа, формы сырья, требуемой тонкости и технологических условий.
Почему хрупкие материалы легче измельчать?
При ударе они легче образуют и распространяют трещины, поэтому механическая энергия быстрее приводит к разделению частицы на более мелкие фрагменты.
Почему пластичный металл сплющивается?
Пластичный материал способен поглощать энергию через необратимую деформацию. Поэтому частица сначала становится тонкой или пластинчатой, а не сразу разрушается.
Можно ли использовать металлическую стружку?
Подходящая стружка может рассматриваться как сырье, но необходимо проверить длину, форму, марку металла, масло, воду, загрязнения и стабильность подачи. Может потребоваться предварительная обработка.
Получается ли после механического размола сферический порошок?
Высокую сферичность нельзя считать типичным результатом. Частицы механического происхождения часто имеют неправильную, угловатую или пластинчатую форму.
Чем мельче порошок, тем он лучше?
Нет. Оптимальная крупность определяется конечным применением. Излишний размол увеличивает энергозатраты, пылеобразование, окисление и сложность классификации.
Зачем проводить испытание сырья?
Испытание показывает реальное поведение материала при подаче и размоле и позволяет определить необходимость предобработки, достижимую фракцию и форму порошка.
Заключение
Механически измельчить металл в порошок возможно, но результат зависит от конкретного материала. Хрупкие материалы обычно разрушаются легче, тогда как пластичные металлы могут сначала сплющиваться, наклепываться, агломерироваться или подвергаться холодной сварке.
Поэтому правильный проект начинается с идентификации металла, оценки формы сырья и точного определения требований к порошку. Механический способ целесообразен тогда, когда свойства материала, достижимая гранулометрия, форма частиц, производительность по годной фракции и требования безопасности подтверждают его пригодность.